シリンダーヘッドシール燃焼室、ハウスバルブとスパークプラグ、クーラントパッセージを形成し、200のバーの圧力と300°Cの温度に耐えます。 Isuzu Cylinder Head型は、Isuzu...
マグネシウム合金ダイカストは、剛性、寸法精度、または熱性能を犠牲にすることなく構造用金属コンポーネントの重量を減らす必要がある場合の最も直接的な答えです。マグネシウムは工業的に使用されている構造用金属の中で最も軽量で、約 1.74 g/cm3 であり、アルミニウムの約 3 分の 1 の軽さになります。正しく設計されたマグネシウム ダイカスト金型は、壁部分を 1.5 mm 以下に保持しながら、引張強度が 200 ~ 230 MPa の範囲の鋳物を製造できます。ただし、合金だけでは良好な部品が保証されるわけではありません。金型の設計、プロセスウィンドウ、およびダイカストのエンジニアリング経験によって、プロジェクトがスムーズに進むかスクラップになるかが決まります。
マグネシウム合金ダイカストは、溶融したマグネシウムを硬化鋼のキャビティに高速で注入する高圧プロセスです。射出圧力は通常 10 ~ 70 MPa の範囲で、キャビティはミリ秒以内に充填されます。これにより、薄いリブ、取り付けボス、および複雑な内部形状を機械加工ではなく鋳造することができます。
ほとんどの中小型マグネシウム部品は、射出システムが溶融合金内に浸漬されたままのホットチャンバー機械で稼働し、金属を安定した温度に保ち、サイクル時間を短縮します。大型の鋳造品は通常コールドチャンバー機械で稼働し、射出前に測定された量の合金をショットスリーブに流し込みます。どちらの構成も、迅速なキャビティ充填、急速な凝固、制御された冷却、およびツールからのきれいな排出という同じ基本に依存しています。酸化を制限するために溶解中に保護ガスが使用され、溶解物はフラックスなしで処理されるため、一貫した機械的特性を得るために介在物は十分に低く保たれます。
取り出した後、部品はトリミング、バリ取り、多くの場合 CNC 加工を経て最終公差に達します。マグネシウムは容易に機械加工できることがこの材料の実際的な利点の 1 つですが、微細なマグネシウムのチップは可燃性であるため、機械加工は適切な火災安全対策を講じて行う必要があります。化成皮膜から塗装までの表面仕上げは機械加工に続き、納品される製品仕様の一部です。
一般的なマグネシウム合金間の違いはその名前が示すよりも大きいため、合金の選択は永続的な影響をもたらす最初の決定です。以下の表は、量産ダイカストで使用される標準グレードをまとめたものです。
| 合金 | 引張強さ(MPa) | 降伏強さ(MPa) | 伸び(%) | 代表的な用途 |
|---|---|---|---|---|
| AZ91D | 230 | 150 | 3 | ハウジング、ブラケット、カバー、薄肉構造部品 |
| AM60B | 220 | 130 | 8 | 耐衝撃性の自動車および構造部品 |
| AM50A | 200 | 110 | 10 | 高延性部品、シートフレーム、マウント |
| AE42 | 230 | 140 | 10 | エンジンまたはギアボックスの熱に近い耐クリープ部品 |
AZ91D は、優れた鋳造性、予測可能な強度、およびコーティング後の許容可能な耐食性を兼ね備えているため、ほとんどのハウジング、ブラケット、カバー、および一般構造部品のデフォルトのままです。 AM60B および AM50A は、引張強度の約 10 ~ 15% と引き換えに 2 ~ 3 倍の伸びが得られるため、衝撃、振動、または曲げ荷重にさらされる部品に適した合金となります。 AE42 は、レアアース添加により AZ91D が提供できる以上の耐クリープ性を提供するため、鋳物が持続的な熱の近くでその形状を保持する必要がある場合に指定される合金です。
マグネシウムの耐食性は誤解されがちです。裸のマグネシウムは腐食を促進するものではありませんが、適切な合金と適切な化成皮膜を組み合わせることで、屋内およびほとんどの自動車環境で許容できる性能を発揮します。実際には、合金よりもコーティングの選択が重要になることが多く、鋳造と仕上げの両方のプロセスを管理するサプライヤーは、より予測可能な結果を提供します。
マグネシウム ダイカスト金型は、マグネシウム プログラムの成功を決定する場所です。マグネシウム合金はアルミニウムよりも早く凝固するため、金型の充填、冷却、通気は急速冷凍の挙動に見合った方法で行う必要があります。工具鋼は通常、H13 または同等の熱間加工グレードであり、硬化および窒化されているため、キャビティは熱サイクルと溶融金属の浸食流の両方に耐えることができます。
最も重要な設計ルールは、無視された場合に生産上で最も大きな問題を引き起こすものと同じです。
独自の金型を設計および構築する工場では、金型が生産現場に届く前にこれらの問題を解決します。そのため、マグネシウム部品の購入者はマグネシウム部品との取引をますます好むようになりました。 自社で金型を設計・製作するダイカストメーカー 金型と鋳造を 2 つの別々の会社に分割するのではなく、金型の品質は、部品あたりのコストにも現れます。適切に硬化されたインサート、適合した冷却ライン、耐久性のあるエジェクター システムを備えた工具は、数十万回のショットでもサイクル タイムと部品の品質を維持しますが、軽度に設計された金型は早期に故障し、生産スケジュールに影響を及ぼします。
自動車は、マグネシウムダイカストにとって最大かつ最も要求の厳しい市場です。ステアリングコラムブラケット、トランスミッションハウジング、インストルメントパネルフレーム、シート構造はすべてマグネシウムを使用しています。これは、ハンドリングと効率に影響を与える正確な部分の重量を軽減するためです。電気自動車のプラットフォームはさらにリストを拡大しており、数年前にはアルミニウム部品だったeドライブハウジングや構造キャリアも登場しています。の範囲 マグネシウム合金自動車部品 専門のダイカストによって製造されたこの図は、これらの部品がリブ、取り付けボス、放熱機能をいかに緊密に統合しているかを示しています。
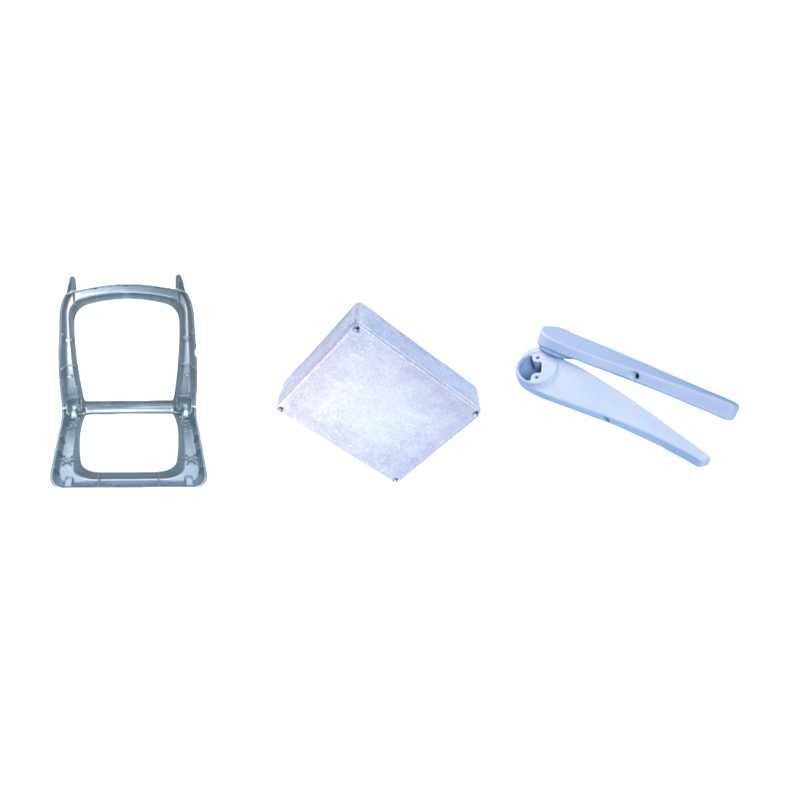 カスタムマグネシウム合金自動車部品サプライヤー、工場 寧波雲舞精密機械有限公司は、中国のカスタムマグネシウム合金自動車部品サプライヤーおよびマグネシウム合金自動車部品サプライヤーです。 製品を見る→
通信および電子機器も主要なユーザーです。マグネシウムは自然な EMI および RFI シールドを提供します。つまり、1.0 ~ 1.2 mm の壁が、はるかに厚いアルミニウムまたは亜鉛の壁とほぼ同様に電磁干渉をブロックします。この特性により、多くのハウジングやカバーで個別のシールド ライナーが不要になります。通信機器は屋外に設置されることが多いため、鋳造ハウジングは熱、湿気、機械的負荷にも対応する必要があり、プラスチック部品が複合要件を満たせない場合、設計者はマグネシウムを使用する必要があります。
産業用機器や電動工具は、マグネシウムの振動減衰とオペレーターの疲労の軽減を利用しています。モーター ハウジング、ギアボックス カバー、ハンドツール本体は、一体型の取り付けボス、リブ、冷却フィンを備えた単一鋳物として製造できます。典型的な例は、どれだけの構造を 1 つの部品に統合できるか、およびその幾何学的範囲を示しています。 産業機器用マグネシウム合金ダイカスト 実際にその統合が行われることを示しています。
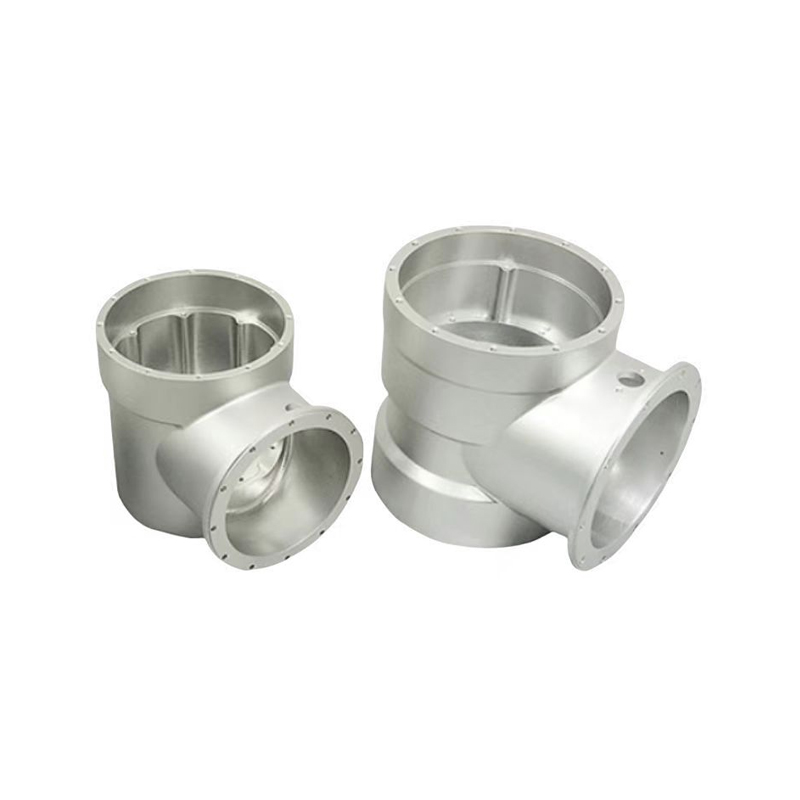 カスタムマグネシウム合金産業機器サプライヤー、工場 Ningbo Yunmai Precision Machinery Co., Ltd.は、中国のカスタムマグネシウム合金産業用機器サプライヤーおよびマグネシウム合金産業用機器です。 製品を見る→
特殊なエンクロージャ、光学ハウジング、小型構造コンポーネントが、より広範なカテゴリを形成します。 マグネシウム合金アイテム これは、自動車や産業の主流を超えたこの材料の柔軟性を示しています。
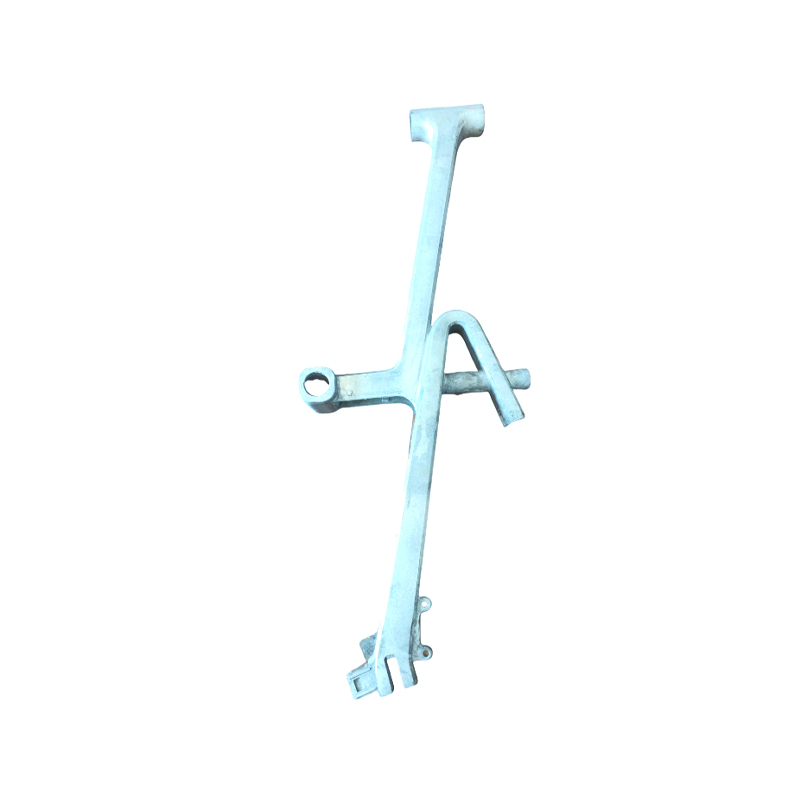 カスタムマグネシウム合金アイテムのサプライヤー、工場 寧波雲舞精密機械有限公司は、中国のカスタムマグネシウム合金アイテムのサプライヤーおよびマグネシウム合金アイテムの工場です。電磁石... 製品を見る→
マグネシウム ダイカストの調達には、アルミニウムや亜鉛のプロジェクトには当てはまらないいくつかの決定が含まれます。
金型の設計と鋳造プロセスを 1 つの屋根の下で実行するサプライヤーは、同じチームが金型の設計、プロセスの動作、および検査結果を一緒に確認するため、これらの点を正しく理解する傾向があります。エンジニアがサプライヤー候補リストを作成している場合、実際的なフォローアップは次のことを確認することです。 マグネシウムダイカスト材料と金型技術に関する業界ニュース 制作側がどのように開発しているかを追跡するため。
マグネシウム合金ダイカストを使用するかどうかは、通常、軽量化、薄肉化、サイクル時間の短縮という単純な計算によって決定されます。その演算の信頼性は、合金、金型、および鋳造工場のプロセス規律に等しく依存します。測定された機械的要件に基づいて合金を指定し、部品図面と同じくらい慎重にマグネシウム ダイカスト金型の設計をレビューし、プロセスが制御されていることを証明するデータを要求します。これらの条件が満たされる場合、マグネシウム ダイカストは、軽量で剛性が高く、複雑な金属部品を製造する最もコスト効率の高い方法の 1 つです。
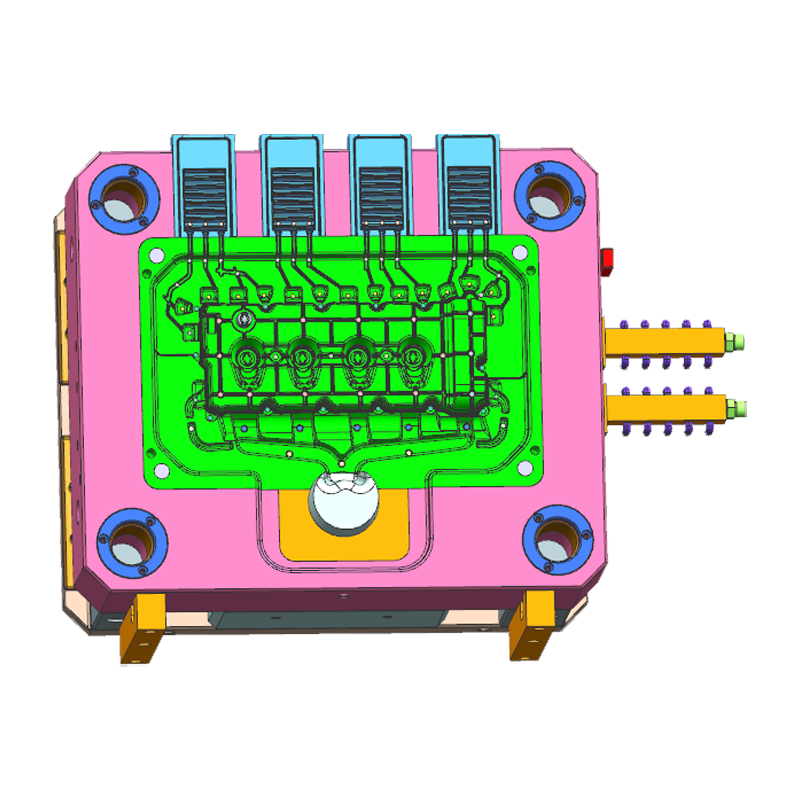
シリンダーヘッドシール燃焼室、ハウスバルブとスパークプラグ、クーラントパッセージを形成し、200のバーの圧力と300°Cの温度に耐えます。 Isuzu Cylinder Head型は、Isuzu...
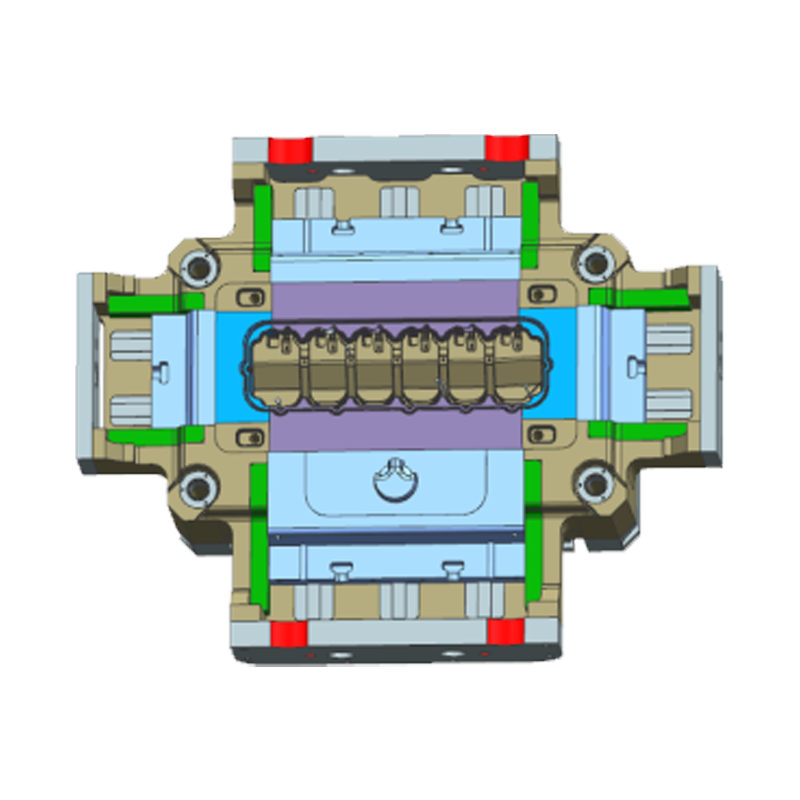
カムシャフトブラケットカバーは、カムシャフトの位置を固定し、オイルチャネルをシールして漏れを防ぎ、汚染物質をブロックし、安定した潤滑システムの動作を保証します。金型の開発は非常に高い要件です。 ...
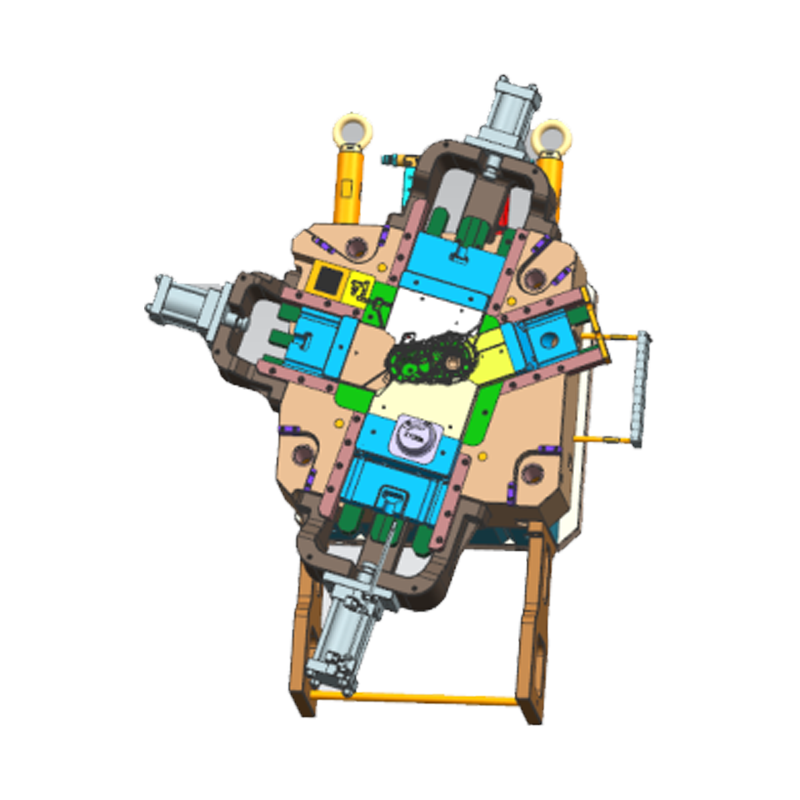
アルミニウムダイキャスティングギアボックス金型最も重要な要件: 1。材料特性には、耐摩耗性が高温耐性が必要です。 2。構造設計:分離表面の最適化と鋳造システムの設計、排気システム、冷却パイプの設計。 ...
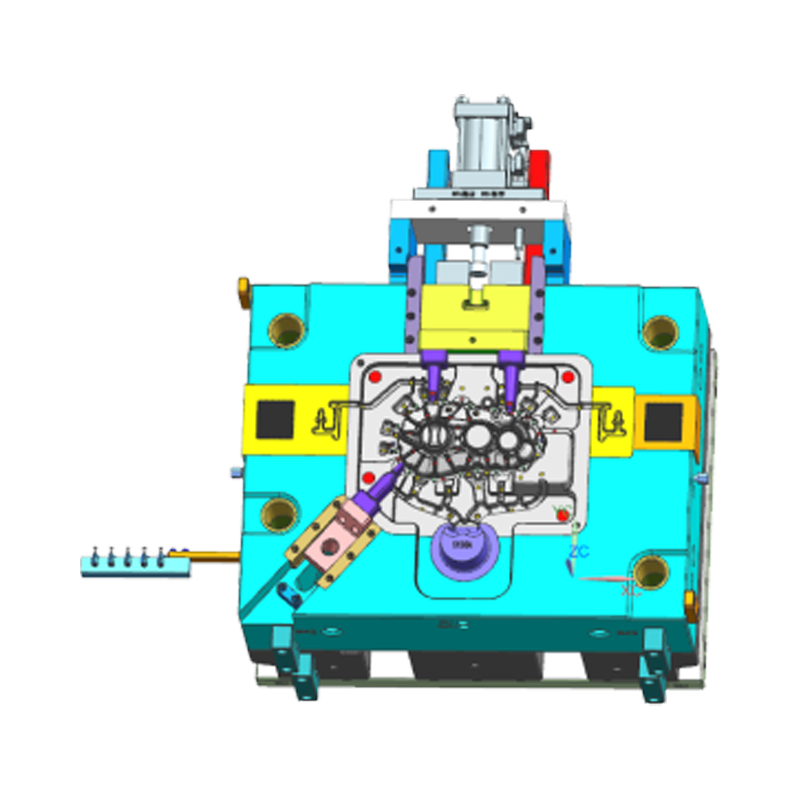
ダイキャスティングトランスミッションEMサイドハウジング金型は、NIOトランスミッションリアハウジング用にJYD(Yunmai)によって設計されています。 各型の寸法と形状が正確であること...
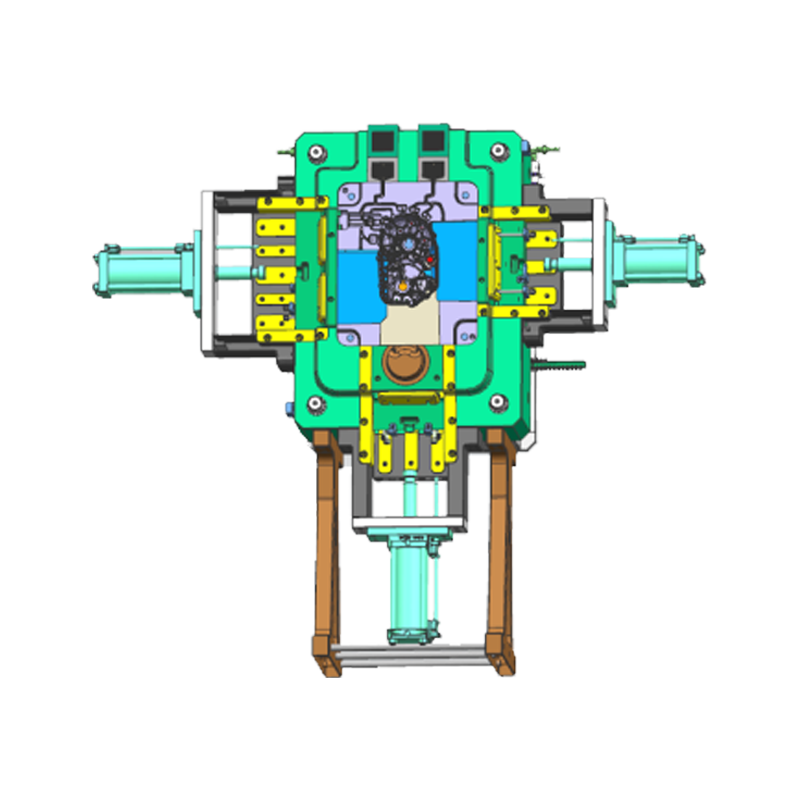
トランスミッションリアハウジング型は、自動車のパワートレインの効率的かつ正確な製造の基礎となっています。 高度な技術を備えたYunmai型。最新のダイキャスティング金型デザインテクノロジー...
Copyright© Ningbo Yunmai Precision Machinery Co., Ltd. すべての権利はを留保します
